Atualizado em 16 de outubro de 2026
Para contar os ciclos de um cilindro pneumático, ligue um contador de ciclos a um destes pontos: a linha de avanço (por derivação), uma válvula de rolete no fim do curso, um sensor magnético no corpo do cilindro ou, em último caso, o escape da válvula. As duas primeiras rotas funcionam só com ar, com contador pneumático; o sensor magnético é a mais precisa, mas pede contador eletrônico e alimentação. Antes, defina o que é um ciclo: um sinal que pressuriza no avanço e no retorno dobra a contagem.
Pontos principais
- Contador de ciclos é o instrumento que soma um a cada ciclo do cilindro; pode ser pneumático, eletrônico ou mecânico.
- Sem energia no ponto, a derivação da linha de avanço ou a válvula de rolete, com contador pneumático, resolvem.
- Válvula de rolete e sensor magnético confirmam que o curso aconteceu; a derivação conta o comando, mesmo com o cilindro travado.
- Os contadores pneumáticos Hengstler contam até 20 ou 25 Hz, com pulso mínimo de 8 ms e ar isento de óleo.
- Totalizador só acumula; pré-determinador emite um sinal ao chegar no número programado.
O que é um contador de ciclos
Contador de ciclos é o instrumento que soma uma unidade a cada ciclo de uma máquina ou atuador e mostra o total. Em cilindro pneumático, ele serve para registrar produção, programar a manutenção pela vida útil do cilindro ou parar a máquina num número exato.
Há três tipos de contadores para isso: o contador pneumático, acionado por pulso de ar; o eletrônico, que recebe o sinal de um sensor; e o mecânico, movido pelo próprio movimento. O que decide entre eles é a origem do sinal.
Antes de instalar: defina o que é um ciclo
Um cilindro de dupla ação, movido por ar nos dois sentidos, avança e retorna a cada ciclo. Se o sinal vier de um ponto que responde aos dois movimentos, a contagem sai dobrada. Escolha uma definição:
- Um ciclo = um avanço, quando o avanço faz o trabalho: prensar, cortar, empurrar, grampear.
- Um ciclo = avanço + retorno, quando o interesse é a vida útil do cilindro, que se desgasta nos dois sentidos.
- Um ciclo = uma peça, que nem sempre coincide com um movimento: uma prensa que estampa quatro peças por golpe conta golpes, e a conversão precisa estar documentada.
Onde tirar o sinal: as quatro opções
O sinal pode vir de quatro pontos. A escolha depende de haver energia elétrica no ponto e do que se quer contar: o comando que a válvula deu ou o movimento que o cilindro de fato fez.
1. Derivação da linha de avanço
Uma conexão em T na mangueira da câmara de avanço leva parte do pulso de pressão até a entrada do contador. Cada comando de avanço vira um pulso, sem sensor nem energia elétrica: basta cortar a mangueira e encaixar o T. No contador pneumático, o sinal e a alimentação são a mesma coisa.
- Derive só da linha de avanço, nunca da alimentação antes da válvula direcional, que fica pressurizada o tempo todo.
- Confira o comprimento do pulso: os contadores pneumáticos Hengstler pedem pulso mínimo de 8 ms.
- Veja se a linha é lubrificada. O contador pede ar isento de óleo, e o pulso derivado de linha com lubrificador leva óleo junto; o artigo sobre as classes de ar comprimido da ISO 8573-1 explica por que isso trava a contagem.
2. Válvula de rolete (fim de curso pneumático)
Uma válvula 3/2 (três vias, duas posições) acionada por rolete, montada no fim do curso, é pressionada pelo came ou pela haste e gera um pulso de ar bem definido. Como tem alimentação própria, ela pode receber ar filtrado e sem lubrificação, mesmo que o cilindro use ar lubrificado.
A vantagem sobre a derivação é que ela confirma que o movimento aconteceu: se o cilindro travar no meio do curso, a derivação conta assim mesmo, e o fim de curso não. O cuidado é o repique da vibração, que um came com rampa suave resolve.
3. Sensor magnético no corpo do cilindro
Boa parte dos cilindros atuais tem êmbolo magnético e canaleta para sensor. Um sensor magnético reed switch ou de efeito Hall preso ao corpo detecta a passagem do ímã e entrega um sinal elétrico. O reed switch é um contato metálico selado em cápsula de vidro, fechado pelo campo do ímã; o sensor de efeito Hall é eletrônico, sem contato móvel, e responde mais rápido.
É a rota mais precisa e a mais fácil de instalar: sem corte de mangueira e com posição ajustável ao longo do curso. A contrapartida é o sinal elétrico, que pede contador eletrônico, alimentação e cabo.
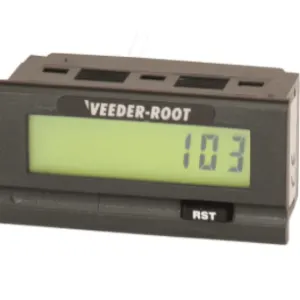
O Veeder-Root VersaCount aceita sensores PNP e NPN e contato seco. Na saída PNP, o sensor entrega o positivo à entrada do contador; na NPN, liga a entrada ao 0 V. A entrada precisa estar configurada para o mesmo tipo.
4. Escape da válvula
Cada comutação da válvula direcional descarrega ar pelo escape, e essa descarga pode virar pulso. É a rota menos indicada, porque o sinal tem baixa pressão e duração variável. Use só quando as outras três não forem acessíveis, com teste em campo.
| Origem do sinal | Energia elétrica | O que conta | Ponto forte | Cuidado |
|---|---|---|---|---|
| Derivação da linha de avanço | Não precisa | O comando de avanço | A mais simples | Pulso de 8 ms; óleo de linha lubrificada |
| Válvula de rolete | Não precisa | O movimento real | Confirma o curso | Espaço, came bem feito e repique |
| Sensor magnético | Precisa | O movimento real | A mais precisa | Cabo e alimentação no ponto |
| Escape da válvula | Não precisa | A comutação da válvula | Último recurso | Sinal fraco; validar em campo |
Como instalar um contador de ciclos pneumático
- Escolha a origem do sinal: derivação da linha de avanço ou válvula de rolete.
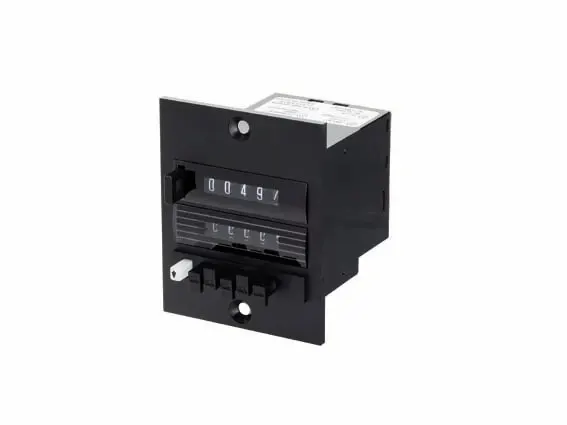
- Confira a pressão: os contadores Hengstler 495 e 497 trabalham de 2 a 8 bar; acima disso, ponha um regulador antes do contador.
- Garanta o ar: isento de óleo e com filtragem abaixo de 40 µm no ramal do contador.
- Faça a conexão: o 495 tem versões com engate de mangueira M5 e com conector de encaixe rápido.
- Monte no painel: o recorte é de 52 × 27 mm no 495 e de 52 × 52 mm no 497.
- Teste: conte à mão um número conhecido de ciclos e compare com o mostrador antes de liberar a máquina.
Três erros que produzem número errado
- Dupla contagem por sinal bidirecional. O número bate exatamente com o dobro da produção e, por ser exato, quase nunca é questionado.
- Contar movimento que não é produção. Recuo manual, setup e teste também movem o cilindro; tire o sinal de um ponto que só se move em produção.
- Passar da frequência máxima. Acima do limite do contador, ele não erra por pouco: deixa de registrar parte dos eventos, e o número fica sempre abaixo do real.
Qual contador usar: pneumático ou eletrônico
Se a máquina só precisa acumular, use um totalizador. Se precisa fazer alguma coisa ao chegar num número (parar, avisar, liberar a próxima etapa), use um pré-determinador: no pneumático, o sinal de saída pode acionar uma válvula diretamente, sem controlador eletrônico.
| Modelo | Tipo | Sinal de entrada | Frequência máxima | Indicado para |
|---|---|---|---|---|
| Hengstler 495 | Totalizador pneumático | Pulso de ar, 2 a 8 bar | 25 Hz | Acumular ciclos; versão sem reset para vida útil |
| Hengstler 497 | Pré-determinador pneumático | Pulso de ar, 2 a 8 bar | 20 Hz | Emitir sinal pneumático no valor programado |
| Veeder-Root VersaCount | Contador eletrônico multifunção | PNP, NPN, contato seco e quadratura | 60 kHz | Contagem rápida, com saídas e comunicação RS-485 ou RS-232 |
| Hengstler Tico 772 | Contador eletrônico | Pulso elétrico | 60 kHz | Até três presets; contador de lote ou de turno |
Em área classificada, a versão certificada é o Hengstler 497 ATEX; o artigo sobre como ler a marcação Ex explica o que conferir.
O que mandar para a cotação (e como achar o equivalente)
- foto do conjunto: cilindro, válvula e painel;
- código do contador atual, impresso na etiqueta (por exemplo, 0 495 464 ou 0 497 486);
- se há energia elétrica no ponto e se a linha do cilindro é lubrificada;
- quantos ciclos por minuto a máquina faz;
- se o contador só registra ou precisa parar a máquina num número.
Para trocar um contador antigo por um equivalente, compare quatro pontos: número de dígitos, tipo de reset (manual, pneumático ou sem reset), conexão (engate M5 ou encaixe rápido) e medida do recorte do painel. Se a máquina inteira não tem instrumentação, veja como escolher um contador de produção para máquina sem CLP.
A Prodihl é distribuidora autorizada Hengstler e Veeder-Root. Mande a foto do conjunto pelo WhatsApp ou peça uma cotação: a equipe técnica indica a origem do sinal e o contador.
Perguntas frequentes
Como saber se estou contando o dobro?
Compare a contagem com uma produção conhecida num período curto. Se o número der exatamente o dobro, o sinal vem de um ponto que responde ao avanço e ao retorno.
Dá para contar ciclos sem energia elétrica?
Dá. A derivação da linha de avanço ou uma válvula de rolete, ligadas a um contador pneumático, fazem a contagem só com ar comprimido, sem cabo nem fonte.
Qual a frequência máxima de um contador de ciclos pneumático?
Nos contadores pneumáticos Hengstler, 25 Hz no totalizador 495 e 20 Hz no pré-determinador 497, com pulso mínimo de 8 ms. Acima disso, a rota é sensor com contador eletrônico; o VersaCount e o Tico 772 contam até 60 kHz.
Preciso cortar a mangueira para instalar?
Na derivação, sim: o T exige cortar a mangueira da linha de avanço, mas não há furo nem adaptação no cilindro. Se a ideia é não mexer na tubulação, o sensor magnético preso ao corpo do cilindro dispensa qualquer intervenção pneumática.
O contador pneumático funciona com ar lubrificado?
Os contadores Hengstler 495 e 497 pedem ar isento de óleo. O óleo forma depósito no mecanismo e causa contagem irregular. Se o cilindro usa ar lubrificado, tire o sinal de uma válvula de rolete alimentada por um ramal sem lubrificação.