Atualizado em 16 de outubro de 2026
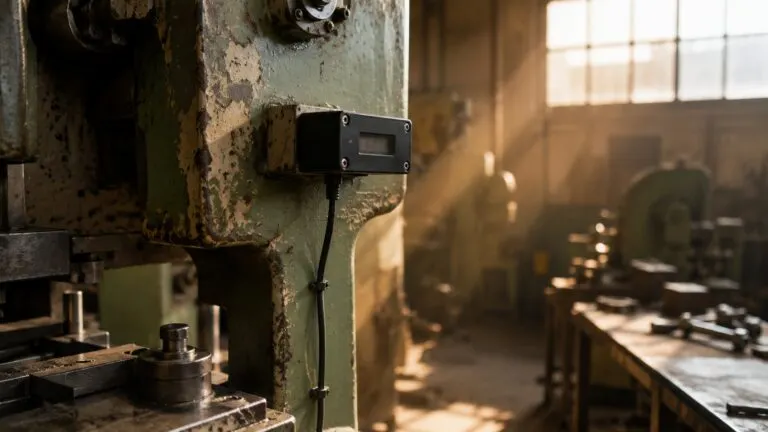
Contador de produção é o instrumento que soma cada peça, golpe ou metro que a máquina produz e mostra o total no próprio equipamento. Em máquina antiga sem CLP (controlador lógico programável), ele entra sem trocar nada: escolhe-se um evento físico que corresponda a uma unidade produzida e liga-se a ele um contador mecânico, um sensor com contador eletrônico, um contador pneumático ou um encoder com roda de medição. A escolha depende de haver energia no ponto, da velocidade do evento e de a máquina só registrar ou também parar num número.
Pontos principais
- Primeiro defina o que é “uma peça” e onde esse evento acontece na máquina; o equipamento vem depois.
- Com energia no ponto, sensor com contador eletrônico é a rota mais flexível e a mais rápida.
- Sem energia, contador mecânico de golpes ou contador pneumático resolvem, com limite de velocidade.
- Para metros de bobina, cabo ou tecido, a rota é encoder com roda de medição, ou contador mecânico de metros.
- Totalizador só registra; pré-determinador também para a máquina ou libera a etapa seguinte.
O que é um contador de produção e o que ele mede
Contador de produção é o nome genérico dos instrumentos que transformam um evento da máquina em número. Nem todo número é peça: conforme o modelo, o instrumento conta, mede a velocidade ou registra o tempo de máquina ligada.
| Instrumento | O que mede | Para que serve |
|---|---|---|
| Totalizador | Total de peças, golpes ou ciclos | Saber quanto foi produzido |
| Pré-determinador | Total e valor programado | Parar a máquina ou fechar um lote no número certo |
| Tacômetro | Velocidade (peças ou rotações por minuto) | Acompanhar o ritmo da máquina |
| Horímetro | Tempo de máquina ligada | Programar manutenção e calcular produtividade |
| Contador de metros | Comprimento | Bobina, cabo, tecido, papel |
Muitos contadores eletrônicos reúnem várias funções. O Hengstler Tico 772 funciona como contador de pulsos, tacômetro, temporizador e contador de turno ou de lote, com até três presets; a família Veeder-Root A103 tem contadores, tacômetros e horímetros.
Antes de escolher: defina o que é “uma peça”
A pergunta inicial não é “qual contador comprar”, e sim: qual evento físico corresponde a uma unidade do que eu quero medir, e onde ele acontece na máquina? Numa prensa que estampa quatro peças por golpe, o contador conta golpes, e a conversão precisa estar documentada. Numa máquina de ciclo duplo, avanço e retorno podem virar um evento ou dois. Numa extrusora, a unidade é o metro.
As quatro formas de contar a produção sem CLP
Definido o evento, o meio depende de quatro variáveis: se há energia elétrica no ponto, a velocidade do evento, a agressividade do ambiente e se a máquina só registra ou também reage a um valor.
1. Contador mecânico acionado pelo movimento
É a rota mais simples: um contador com eixo ou catraca é acionado pelo próprio movimento da máquina, como um came, um ressalto ou o curso do carro. Não tem alimentação nem cabo. É o caso do contador de golpes Veeder-Root Série 7272, com acionamento por catraca e versões com e sem reset, e da Série 1667, feita para poeira, umidade, óleo, choque e vibração, como em máquinas agrícolas.
Funciona com movimento acessível e repetitivo, em velocidade baixa. A limitação é o lugar: o contador fica onde o movimento está.
2. Sensor com contador eletrônico
Um sensor detecta o evento e um contador eletrônico de painel recebe o pulso e mostra o número. O sensor indutivo detecta metal sem contato e serve para peça metálica, came ou dente de engrenagem; o fotoelétrico detecta por feixe de luz e serve para peça de qualquer material; o magnético detecta o êmbolo de cilindro.
É a escolha padrão quando há energia: aceita frequências altas (o Tico 772 e o Veeder-Root VersaCount contam até 60 kHz), põe o mostrador longe do ponto de detecção e oferece pré-seleção e escala. O custo é a alimentação e o cabo.
3. Contador pneumático
Se a máquina é pneumática e não há energia no ponto, o próprio ar comprimido pode ser o sinal. Um contador pneumático recebe um pulso de ar e avança um dígito, sem fiação nem eletrônica. É a rota certa em três situações:
- quando levar energia até o ponto custa mais que o instrumento;
- quando poeira, umidade ou lavagem derrubam eletrônica embarcada;
- em área classificada, desde que o contador tenha certificação para a zona, como o Hengstler 497 ATEX.
O limite é a velocidade: 25 Hz no totalizador Hengstler 495 e 20 Hz no pré-determinador 497, com pulso mínimo de 8 ms. O ar precisa ser filtrado e isento de óleo. O artigo sobre contador de ciclos para cilindro pneumático mostra onde tirar o sinal.
4. Encoder com roda de medição
Bobina, cabo, tecido, perfil e papel são medidos em metro. Um encoder incremental acoplado a uma roda de medição gera pulsos proporcionais ao deslocamento, e o contador converte pulso em metro. A resolução vem em PPR (pulsos por revolução): um encoder de 1.000 PPR numa roda de 200 mm de perímetro gera 5 pulsos por milímetro.
Se o material pode recuar, use encoder com dois canais em quadratura (A e B, defasados de 90°) e contador que aceite essa entrada, como o VersaCount, para descontar o recuo. Sem energia, a alternativa é o contador mecânico de metros, como a Série 1953 da Veeder-Root, usada em têxtil, fios e cabos e papel. O artigo sobre encoder rotativo explica os sinais em detalhe.
| Rota | Energia no ponto | Velocidade | Exemplo |
|---|---|---|---|
| Contador mecânico | Não precisa | Baixa | Contador de golpes Veeder-Root 7272 ou 1667 |
| Sensor + contador eletrônico | Precisa | Alta (até 60 kHz nos modelos citados) | Sensor indutivo com Tico 772 ou VersaCount |
| Contador pneumático | Não precisa (usa o ar) | Até 20 ou 25 Hz | Hengstler 495 ou 497 |
| Encoder + contador | Precisa | Alta | Encoder incremental com roda de medição |
Como instalar um sensor para contar peças
- Escolha o sensor pelo material: indutivo para metal, fotoelétrico para qualquer material, magnético para êmbolo de cilindro.
- Respeite a distância sensora da ficha e monte o sensor dentro dela, com folga.
- Combine saída e entrada: sensor PNP com entrada PNP, NPN com NPN, ou contato seco. Na saída PNP, o sensor entrega o positivo ao contador; na NPN, liga a entrada ao 0 V.
- Alimente na tensão da ficha: os indutivos Sense da linha Standard, por exemplo, trabalham de 10 a 30 V CC.
- Posicione para ver cada peça uma vez: borda irregular e peças encostadas geram contagem dupla ou perdida.
- Valide: compare o contador com a contagem manual de um lote.
Registrar ou reagir: totalizador ou pré-determinador
Um totalizador acumula e mostra o que foi produzido; o totalizador pneumático Hengstler 495 tem até versão sem reset, para contagem de vida útil que ninguém pode zerar. Um pré-determinador também emite um sinal ao atingir o valor programado, para parar a máquina ou liberar a etapa seguinte, como em dosagem, batelada e número fixo de peças por embalagem. Decida antes da compra: mudar de ideia depois significa trocar a peça.
Da contagem à produtividade: peças por hora e OEE
Com o total de peças e o tempo de máquina ligada, você tem a produção por hora, o primeiro indicador de produtividade. O OEE (eficiência global do equipamento) multiplica três fatores: disponibilidade (tempo rodando sobre tempo planejado), desempenho (produção real sobre a teórica no tempo rodando) e qualidade (peças boas sobre peças produzidas).
O contador de produção alimenta o desempenho, o horímetro alimenta a disponibilidade e o refugo precisa ser contado à parte. Se um dia houver supervisório, o sistema que coleta os dados da planta, um contador com comunicação serial evita refazer a instalação: o VersaCount tem RS-485 e RS-232.
Três erros que estragam a medição
- Contar no lugar errado do ciclo: um ponto que também se move em emergência, recuo manual ou setup soma eventos que não são produção.
- Dupla contagem por repique: contato que treme, sensor que vê a peça duas vezes ou pulso mais curto que o mínimo do contador inflam o número.
- Deixar o reset acessível: em contagem de vida útil, um botão de zerar ao alcance de todos é um risco; existem versões sem reset.
Por onde começar e o que mandar para a cotação
A ordem que funciona é definir o evento, verificar se há energia no ponto, medir a velocidade, decidir entre totalizar e pré-determinar e só então escolher o modelo.
Para a cotação, mande a foto da máquina e do ponto de contagem, o que deve ser contado, quantas peças por minuto ela faz, se há energia e se a máquina precisa parar num número. Se for trocar um contador antigo, inclua o código e a foto da etiqueta e a medida do recorte do painel: com isso, a equipe acha o equivalente.
A Prodihl distribui contadores Veeder-Root e Hengstler, sensores Tecnotron e Sense e encoders Dynapar e Hengstler. Mande a foto da máquina pelo WhatsApp ou peça uma cotação: a foto já adianta metade da conversa.
Perguntas frequentes
Dá para contar produção sem CLP?
Dá, e numa máquina antiga costuma ser o caminho mais rápido. Um sensor com contador eletrônico de painel, um contador mecânico acionado pelo movimento ou um contador pneumático resolvem a medição sem controlador programável.
Qual sensor usar para contar peças?
Indutivo para peças metálicas, cames ou dentes de engrenagem; fotoelétrico para peças de qualquer material; magnético para contar o curso de um cilindro. A saída do sensor (PNP, NPN ou contato seco) precisa combinar com a entrada do contador.
E se não houver energia elétrica no ponto?
Se a máquina for pneumática, um contador pneumático conta com o próprio ar comprimido, até 20 ou 25 Hz conforme o modelo. Se houver um movimento mecânico acessível, um contador mecânico de golpes também resolve.
Como medir metragem em vez de peças?
Com um encoder acoplado a uma roda de medição: os pulsos são proporcionais ao deslocamento, e o contador converte em metros. Sem energia elétrica, a opção é o contador mecânico de metros com roda de medição.
Dá para aproveitar um sensor que já está na máquina?
Às vezes, desde que ele detecte o evento certo, que a saída seja compatível com a entrada do contador e que a ligação não interfira no comando da máquina. Na dúvida, um sensor dedicado à contagem é mais seguro.